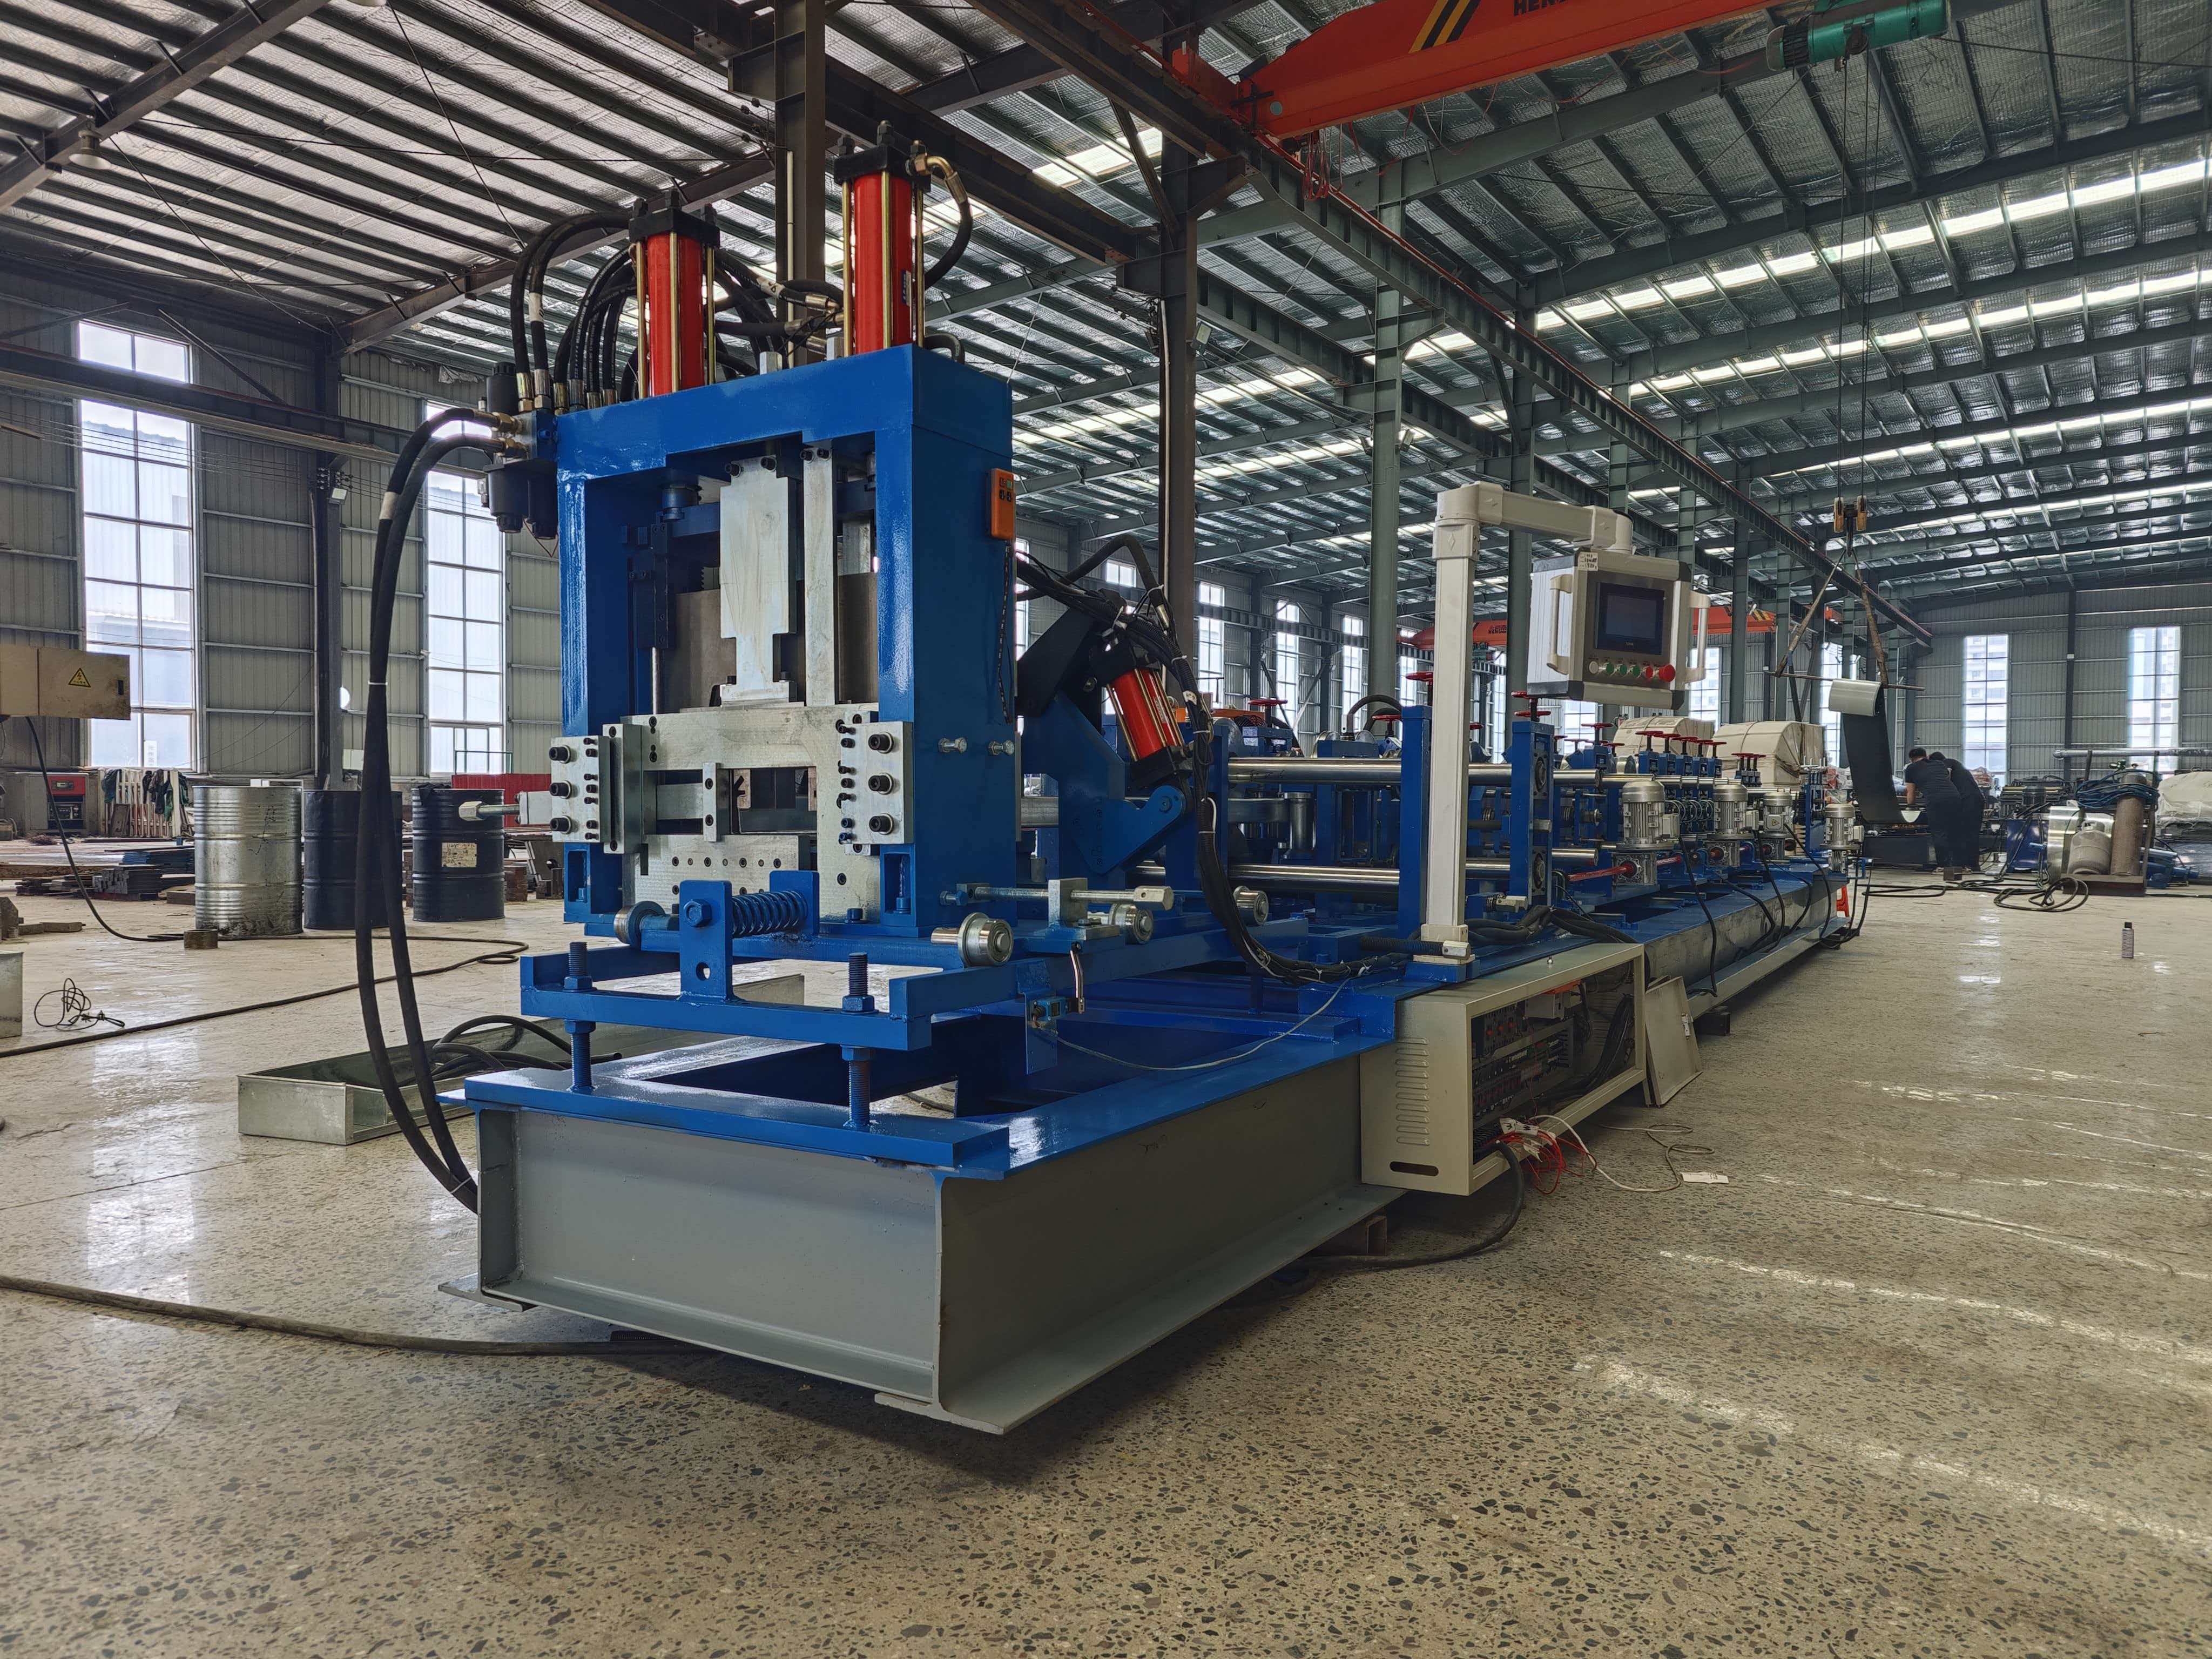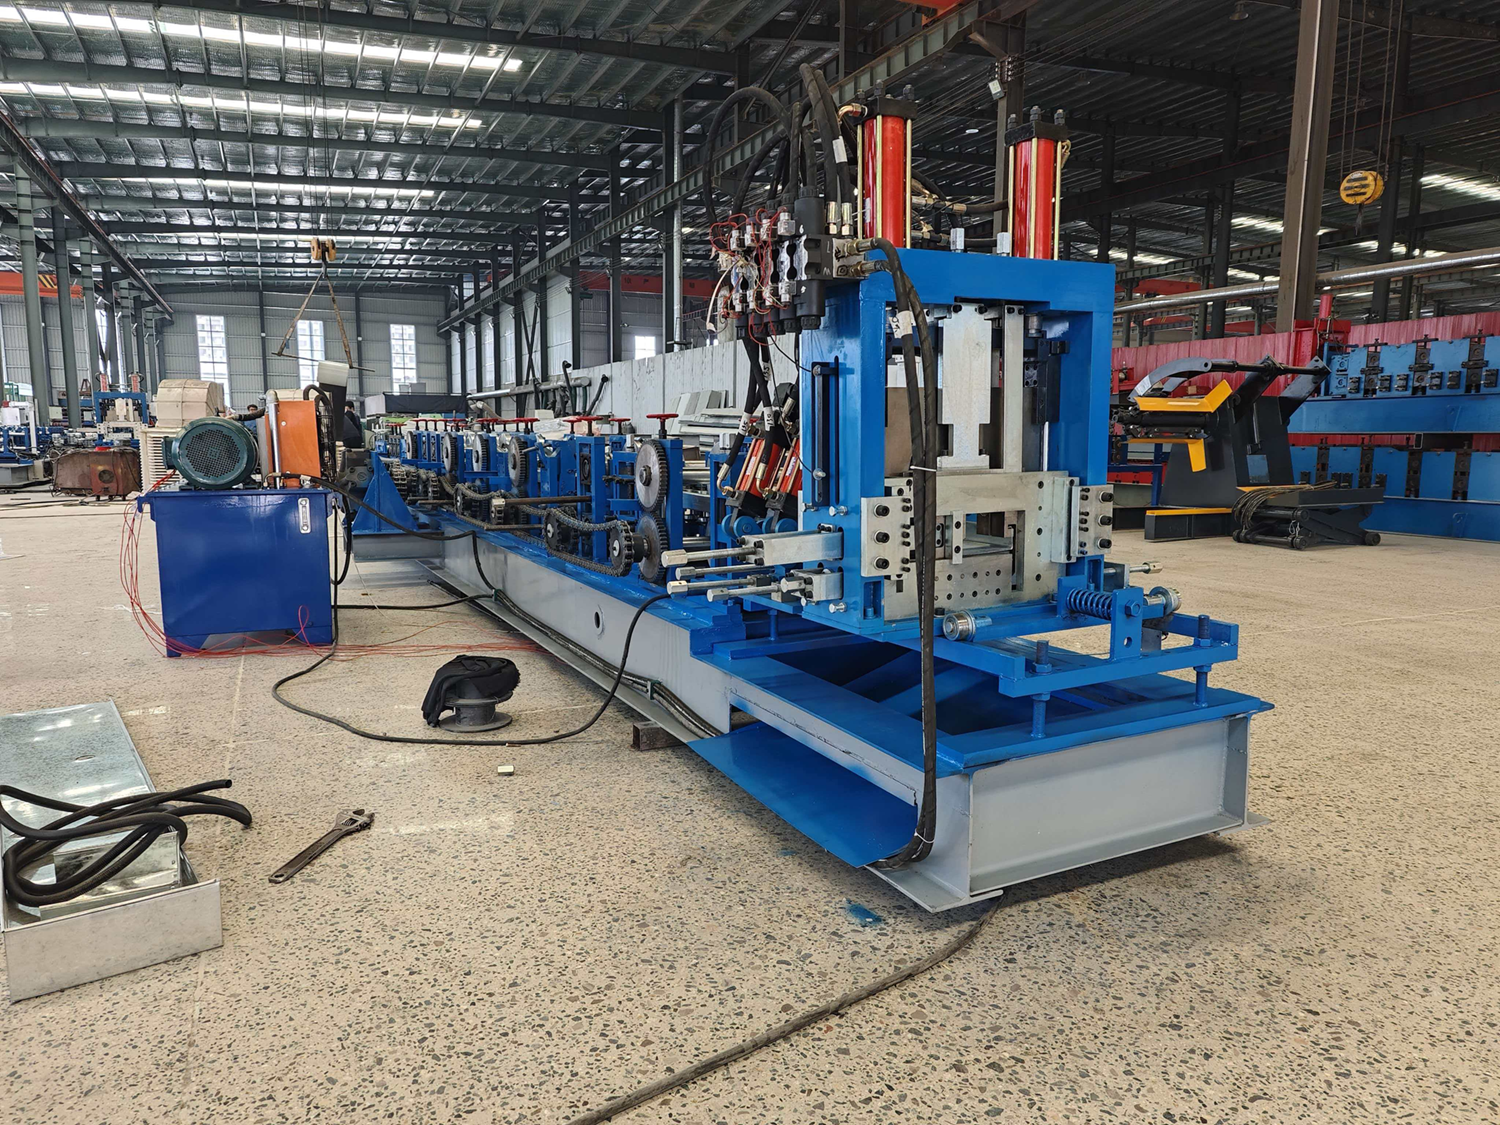
CZ型钢一体机属于冷弯成型类专用加工设备,主要用于钢结构行业 C 型钢、Z 型钢两种檩条型材的连续辊压成型生产,是钢结构厂房、仓库、装配式建筑围护体系生产环节中常用的加工装备。设备采用常温渐进式冷弯成型工艺,不需要对原材料进行加热处理,依靠多组成型辊轮逐步对带钢进行折弯、挤压变形,将整卷带钢加工成符合截面尺寸要求的 C 型、Z 型檩条,成型之后再通过定长切断机构完成型材裁切,产出成品檩条。
在钢结构工程体系内,C 型钢、Z 型钢檩条主要用作屋面檩条、墙面檩条,部分场景也可作为轻型支架、托架构件使用。C 型钢截面形式简单,在屋面坡度较小的建筑项目中应用较多;Z 型钢截面具有搭接优势,适合大坡度屋面,两种型材在不同项目中按需选用。传统生产模式一般采用两台独立设备分别生产 C 型钢与 Z 型钢,设备投入成本更高,生产场地占用多,设备调试、维护工作量也相对更大。CZ 型钢一体机实现一机兼容两种型材生产,通过调整辊轮位置、切换成型结构,即可在 C 型、Z 型两种型材之间完成换型,减少单品类生产设备采购数量,适配多规格、小批量交替生产的经营需求。
整套设备的工艺流程主要由放料、送料导向、预校平、多道次辊压成型、定长检测、液压切断、成品出料这几个单元组成。原料钢卷放置在放料架上,由送料机构引导进入成型主机,预校平单元先对带钢进行初步调直,消除卷材本身存在的弯曲变形,保证进入成型主机的板料平整度,降低成型缺陷出现概率。成型主机内部设置多道成型工位,每一组辊轮只完成一小部分折弯变形,循序渐进完成型材截面成型,避免单次大角度折弯造成板材开裂、回弹超差等问题。设备搭载 PLC 可编程控制系统与人机交互触摸屏,操作人员可以在屏幕上输入型材规格、生产长度、生产数量等参数,编码器实时跟踪送料长度,达到设定长度后,系统发出信号,液压剪切机构动作,完成型材切断,成品型材自动输送至出料台,完成一次生产循环。
设备在结构设计层面充分考虑长期连续生产工况,主机机架采用焊接钢结构,保证设备运行过程中的结构稳定性,减少机架变形带来的成型尺寸偏差。成型辊轴选用实心调质轴体,辊轮经过精加工与热处理处理,提升辊轮表面耐磨性能,长期量产状态下,型材截面尺寸能够保持稳定。传动系统采用减速机构搭配链条传动,动力输出平稳,降低运行震动,减少噪音。液压剪切单元使用合金刀具,切断断面相对整齐,减少后续打磨处理工序。
在生产应用场景上,该设备适配钢结构构件加工厂、檩条专项生产车间,既可以长期固定生产某一种规格檩条,也可以根据订单需求频繁切换 C、Z 型材品类与截面尺寸。设备可适配多种材质带钢,包含热镀锌带钢、黑带钢等,不同材质原料只需要调整成型间隙、成型速度等参数,即可开展生产。设备的换型操作依靠机械调节机构完成,无需大规模拆装辊轮组件,降低换型工时,减少停机等待时间。
设备配套的电控系统具备参数记忆功能,调试完成的各类规格参数可以存储在系统内,后续再生产同规格产品,直接调取参数即可,省去重复测量、反复调试的步骤,降低对操作人员经验的依赖。同时系统具备基础故障提示功能,当出现送料异常、压力异常等情况时,会在屏幕上提示相关信息,便于操作人员排查问题,缩短停机检修时间。在日常维护方面,设备辊轴、传动部位设置润滑点位,定期加注润滑介质即可,零部件通用性较好,易损件更换便捷,降低后期运维成本。
从成品质量角度来看,渐进式冷弯成型工艺可以有效控制型材回弹,保证成品截面角度、高度、翼缘宽度等指标稳定,檩条的直线度符合行业常规使用要求,成品可直接用于钢结构构件加工,减少二次整形工序。不同厚度的带钢,只需要调整成型间隙与主机运行速度,就可以适配生产,满足不同荷载要求的钢结构檩条生产需求。